

 ENG
Az 1,5 mm-es lapot 350 kg/órás sebességgel előállító PP-lemezsor reggelente jól működik, majd a vastagság 0,2 mm-rel eltolódik a képernyőcsomag cseréje után. A kezelő a lehúzás vezérlőjéhez nyúl, de a valódi ok általában az, hogy a szerszám hőmérséklete elveszíti stabilitását az extruder ellennyomásának változásával. A PP és PE lemezek extrudálásánál a minőség attól függ, hogy az egész sor – extruder, matrica, görgős köteg, hűtő szállítószalag és vágó – egy rendszerként működik. Ezeknek az interakcióknak a megértése lehetővé teszi a csapat számára, hogy gyorsan megtalálja a hibákat, és megőrizze a tábla toleranciáját.
Mi az a PP PE tábla extrudáló vezeték?
A PP PE lemez extrudáló sor egy folyamatos gyártási rendszer, amely megolvasztja a polipropilén vagy polietilén pelleteket, és sík lappá vagy táblává formálja. A tipikus kész vastagság 0,3–30 mm, a tábla szélessége pedig általában 1000–2500 mm, a lapos szerszám és a polírozóhenger szélességétől függően.
A folyamat hat szakaszban zajlik, és minden szakaszt a következőhöz kell igazítani, különben hibák jelennek meg.
- Etetés — a pelletet és az adalékanyagokat a garatba adagolják; A gravimetrikus adagolók stabilizálják a kimenetet, amikor a készítmény megváltozik.
- Olvadás és továbbítás — a csavar megolvasztja a polimert és stabil nyomást hoz létre; az elégtelen nyomaték hullámzásként jelenik meg.
- Szűrés és meghal — a szitaváltó eltávolítja a zseléket és a szennyeződéseket, és a lapos szerszám egyenletesen teríti el az olvadékot a szélességben.
- Polírozás — egy háromhengeres köteg a célmérőhöz nyomja az olvadékot, és szabályozza a felület fényességét.
- Hűtés — a görgők vagy a hűtőágyak fokozatosan távolítják el a hőt, hogy elkerüljék a vetemedést és a maradék feszültséget.
- Szállítás és vágás — a lehúzó állandó feszültséget tart; olló, fűrész vagy csévélő teszi a végső hosszt.
Az alábbi vázlaton egy tipikus egycsavaros vonal látható. Intenzív keverést igénylő készítményekhez – töltött PP, színes mesterkeverék vagy újrahasznosított tartalom – együtt forgó ikercsigás extruderek gyakran előnyben részesítik olvasztóegységként nagyobb diszpergáló keverőképességük miatt.
Alapelemek, amelyek meghatározzák az alaplap minőségét
Az extruder, a szerszám és a polírozó tekercs köteg egy táblasor minőségi háromszögét alkotja. Ha valamelyik alulméretezett vagy nem egyezik, a tábla azonnal megmutatja. A táblázat felsorolja a fő komponenseket és az általuk okozott tipikus hibákat, ha rossz az egyezés.
| Összetevő | Fő funkció | Tipikus hiba, ha nem illeszkedik |
|---|---|---|
| Extruder | Megolvasztja a polimert, egyenletes olvadékot biztosít | Kimeneti hullámzás, olvadékhőmérséklet-ingadozás |
| Képernyőváltó | Eltávolítja a géleket és a szennyeződéseket | Fekete foltok, matricavonalak |
| Lapos kocka | Az olvadékot a szélességben elosztja | Vastag vagy vékony élek, egyenetlen nyomtáv |
| Polírozás stack | Beállítja a vastagságot és a felületi minőséget | Hullámos felület, fényességeltérések |
| Hűtés section | Eltávolítja a hőt anélkül, hogy stresszt okozna | Curling, laposság elvesztése |
| Lehúzás és vágó | Fenntartja a feszültséget, hosszra vág | Hosszváltoztatás, karcos felület |
A csavar nyomatéka a leginkább alulvásárolt specifikáció a fedélzeti vonalakon. A lágy pelleteket 5 Nm/cm³ nyomatékkal működtető vezeték lefagyhat, ha ugyanaz a csavar 30%-ban újrahasznosított pehely vagy kalcium-karbonát töltőanyaggal találkozik. Azoknak a gyártóknak, akik a későbbiekben tervezik az összetétel megváltoztatását, kezdettől fogva nagyobb nyomatékú gépet kell vásárolniuk.
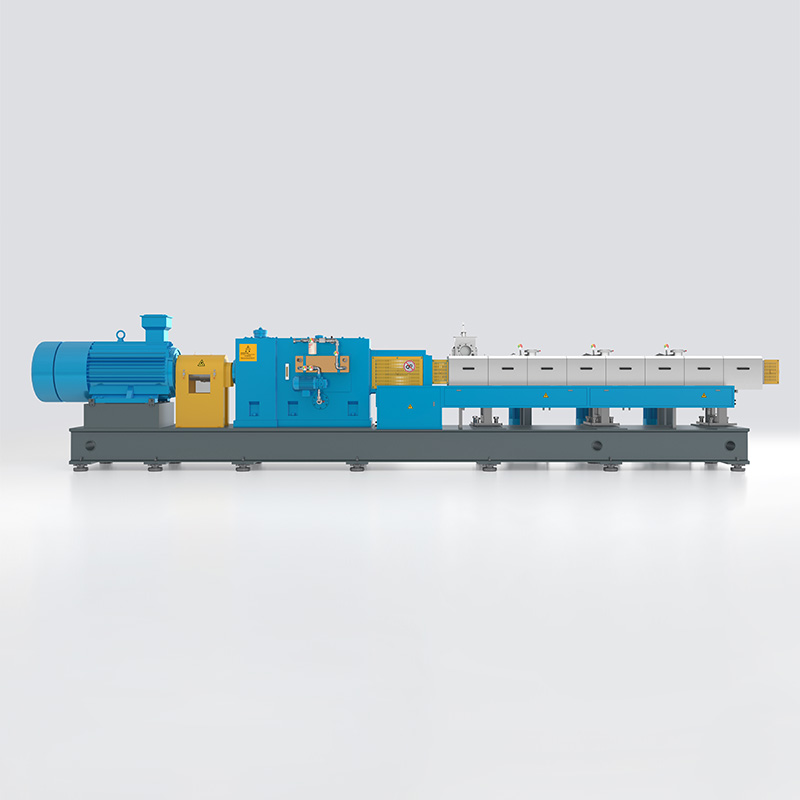 KTS nagy teljesítményű ikercsavaros extruder módosított műszaki műanyagokhoz A KTS sorozat 14 Nm/cm³ fajlagos nyomatékot kínál, így alkalmas nagy viszkozitású és módosított műszaki műanyagokhoz. Ha az Ön gépsora újrahasznosított pelyhes vagy ásványi töltőanyagokat dolgozhat fel, ez a nagyobb nyomatékú kialakítás segít fenntartani a teljesítményt és elkerülni az elakadást. Termék megtekintése →
A lapminőséget meghatározó folyamathőmérséklet
A PP és a PE félkristályos. A hordónak jóval az olvadáspontja fölé kell melegítenie a polimert, míg a szerszám és a henger hőmérséklete szabályozza a felületi minőséget és a végső kristályosságot. A megfelelő zónabeállítások a leggyorsabb módja a hulladék vágásának.
| Zóna | PP alapjel | HDPE alapjel |
|---|---|---|
| Takarmányzóna | 50-80 °C | 50-70 °C |
| 1. hordózóna | 180-200 °C | 170-190 °C |
| Hordózónák 2–4 | 200-230 °C | 190-220 °C |
| Adapter és olvadékszivattyú | 210-230 °C | 200-220 °C |
| Lapos kocka | 200-230 °C | 190-220 °C |
| Roll verem | 60-100 °C | 60-90 °C |
Az alábbiakban összehasonlítjuk a két polimercsalád olvadékhőmérséklet-ablakát.
Gyakorlati szabály: ha a tábla felülete matt vagy érdes lesz, először ellenőrizze a szerszám hőmérsékletét. A 20 °C-os csökkenés a szerszám ajaknál ugyanazt a hibát okozhatja, mint egy kopott tekercs. Vezessen hőmérsékleti naplót termékenként, és hasonlítsa össze a korábbi jó futásokkal.
Kimeneti sebességek és vonalméretezés
A kimenet határozza meg, hogy óránként hány négyzetméter táblát tud előállítani a sor, és ez az első számú vásárló összehasonlításban. A diagram az extrudálási minőségű PP lemezek tipikus teljesítménytartományait mutatja különböző csavarátmérőjű egycsavaros vonalakon.
A méretezés egyensúlyt jelent a csavar kimenete, a szerszám szélessége és a tekercs szélessége között. Egy 120 mm-es extruder 400–600 kg/h sebességgel képes megtölteni egy 1200 mm-es szerszámot 2 mm-es táblával; Ugyanez az áteresztőképesség 2500 mm-es szerszámon vékonyabb lemezt eredményez, hacsak nem állítják be a csavar sebességét és a szerszámhézagot. Mindig a célterméklistáján méretezzen, ne a maximális csavarteljesítmény alapján.
A nagy kapacitás érdekében a nagy térfogatú, mélyebb járatokkal rendelkező extruder alacsonyabb csavarsebesség mellett is magasan tartja a teljesítményt, ami csökkenti az olvadék hőmérsékletét és a tonnánkénti energiaköltséget.
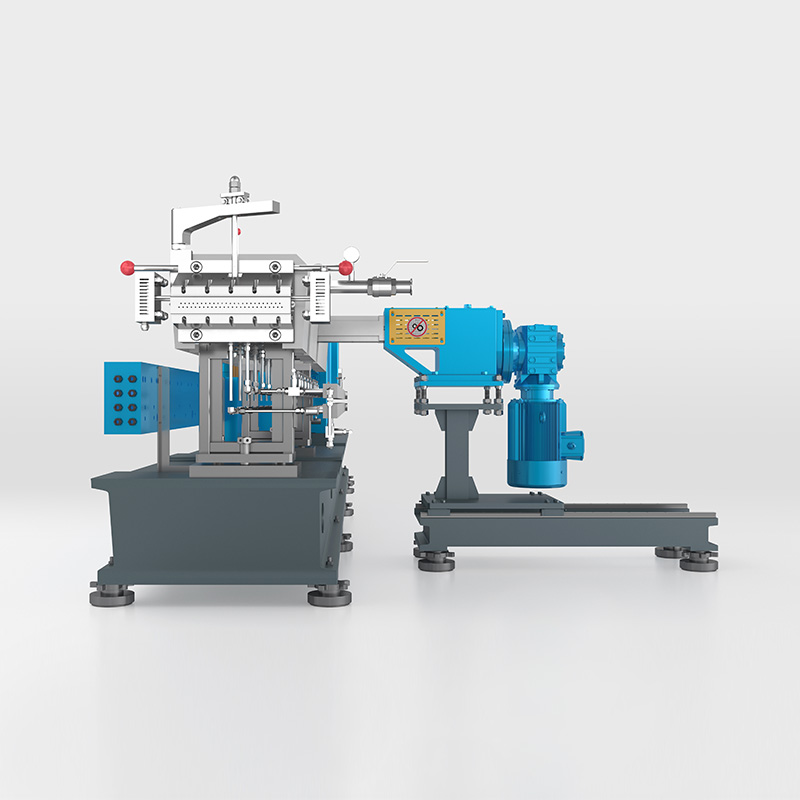 KTD nagy térfogatú extruder mély csavarmenetekkel nagy töltetű alkalmazásokhoz A KTD sorozat 11 Nm/cm³ fajlagos forgatónyomatékkal és nagy résmélységgel rendelkezik, amelyet nagy töltetű, reaktív és hőérzékeny anyagokhoz terveztek. Alkalmas a nagy kapacitású vezetékekhez, ahol az alacsonyabb csavarsebesség és a mélyebb járatok csökkenthetik az olvadékhőmérsékletet és az energiaköltségeket. Termék megtekintése →
PP vs PE: Hogyan változtatja meg az anyagi viselkedés a beállítást
A PP vagy PE kiválasztása jobban megváltoztatja a gép beállításait, mint azt a legtöbb vásárló elvárja. A radardiagram összefoglalja azt az ingatlanegyensúlyt, amely befolyásolja a tábla tervezését és folyamatát.
Három különbség számít leginkább a padlón. A HDPE 10-20 °C-kal alacsonyabban olvad, mint a PP, így a hordók hőmérséklete csökken. A PE hűtéskor jobban zsugorodik, ezért a tekercskötegnek és a hűtőrésznek szabályoznia kell a laposságot, ahelyett, hogy egyszerűen meghúzná a lapot. A PP merevebb táblát ad; A PE jobb ütésállóságot és vegyszerállóságot biztosít alacsony hőmérsékleten.
| Tulajdonság | PP | HDPE | Hatás a vonalra |
|---|---|---|---|
| Sűrűség (g/cm³) | 0,90–0,91 | 0,94–0,96 | Nagyobb táblasúly négyzetméterenként PE esetén |
| Olvadási tartomány | 160-170 °C | 130-140 °C | Alacsonyabb hordó alapértékek HDPE-hez |
| Merevség | Magasabb | Mérsékelt | A PP lehetővé teszi az azonos merevség elérését |
| Zsugorodás lehűléskor | 1,0–2,5% | 2,0–4,0% | A HDPE-nek jobban szabályozott hűtésre van szüksége, hogy lapos maradjon |
| Felületi fényesség | Jó | Lejjebb | A hengerhőmérséklet magasabbra van állítva a PP fényeshez |
A PP és PE Board közös alkalmazásai
A PP- és PE-lemezpiacok átfedik egymást, de mindegyik anyag más-más kategóriában vezet. Általában az ügyfelek első kérdése az anyagnak az alkalmazáshoz való illesztése.
- Hőformázó csomagolás: PP lap tálcákhoz, ételtartókhoz és készétel-csomagolásokhoz; stabil vastagság szükséges az egyenletes faleloszláshoz.
- Irodaszerek és irodaszerek: átlátszó PP tábla mappákhoz, bemutatóborítókhoz és iratgyűjtőkhöz; itt magas fényű és alacsony homályosság van.
- Építés és zsaluzás: PE-lemez védőbélésekhez, kábeltávtartókhoz és újrafelhasználható zsaluzatpanelekhez; ütésállóság és nedvességállóság kulcsfontosságú.
- Autóbelső: PP tábla a csomagtartó béléshez és a burkolathoz; kritikus a hosszú távú hőállóság és a méretstabilitás.
- Vegyi és élelmiszerrel való érintkezés: PE vágódeszkák és tartálybetétek; a vegyszerekkel és tisztítószerekkel szembeni ellenállás fontosabb, mint a fényesség.
Az alkalmazások között váltó gyártó módosítja a vonalbeállításokat, de ugyanaz a sor általában a teljes tartományt kezeli, ha a csavar- és tekercsverem meg van adva.
Hogyan válasszunk PP PE tábla extrudáló vonalat
A táblasor 10-20 éves befektetés. Az alábbi öt ellenőrzés megakadályozza az új vonalprojektek leggyakoribb hibáit.
- Igazítsa a nyomatékot a készítmény ütemtervéhez. Ha a jövőbeni termékek tartalmazhatnak töltőanyagokat, újrahasznosított anyagokat vagy égésgátlókat, válasszon most nagyobb nyomatékú extrudert; a nyomaték utólagos felszerelése sokkal drágább.
- Mérje meg a szerszám szélességét és vastagságát az aktuális terméklistához. A széles matrica hatékony széles táblánál, de pazarló egy szűk terméknél, amelyet heti három napon futtatnak.
- Vizsgálja meg a polírozóhenger-köteget. A tekercs átmérője, a krómozott felület, a független résbeállító és hűtőkörök határozzák meg az értékesíthető maximális fényességet és simaságot.
- Ellenőrizze a lehúzást és a vágót maximális zsinórsebességgel. Sok vonalat az áramlási irányban történő húzás és vágás korlátozza jóval azelőtt, hogy az extruder elérné a teljesítményét.
- Erősítse meg a szállító támogatási struktúráját. Az üzembe helyezés, a pótalkatrészek és a folyamatok oktatása dönti el, hogy a sor milyen gyorsan éri el a tervezett teljesítményt.
A csavar nyomatéka a legerősebben befolyásolja a hosszú távú rugalmasságot. Ezt nyomaték- és teljesítményelemzés megmagyarázza, hogy miért nem szabad az energiarendszert soha nem méret alattinak lennie.
Ha már fut egy vonal, és a korlátozás a kapacitás vagy a termékváltás, a felújítási projekt korszerűsítheti az extrudert és a downstream alacsonyabb tőkeköltséggel.
Végül legyen realista az automatizálással kapcsolatban. A kézi képernyőcserével rendelkező alapcsalád olcsóbb megvásárolható és könnyebben karbantartható; szűk tűrések vagy kis létszámú személyzet indokolja az automatikus mérést. A standard termékek esetében a költséghatékony sorozat lefedi az alapfolyamatot, és költségvetést hagy a legfontosabb automatizálásra.
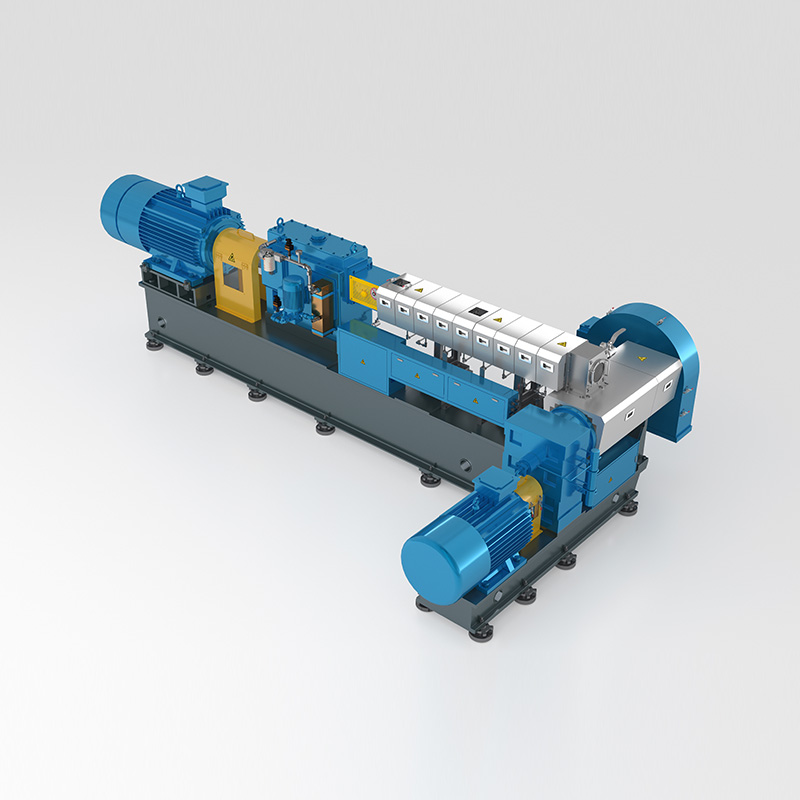 ECO költséghatékony extruder sorozat takarékos keverőkhöz Az ECO sorozat 9 Nm/cm³ fajlagos nyomatékot biztosít, így gazdaságos lehetőséget kínál módosított műszaki műanyagok előállításához. Megfelel a szabványos termékek igényeinek, lehetővé téve a költségvetés felosztását az automatizálásra vagy más folyamatszabályozásra, amelyek a legfontosabbak. Termék megtekintése →
Gyakran Ismételt Kérdések
Q1. Mi a különbség a PP és PE tábla extrudálás között?
A PP lemez merevebb, átlátszóbb és ellenáll a magasabb hőmérsékletnek, míg a PE lemez jobb vegyszerállóságot és alacsony hőmérsékletű ütésállóságot biztosít. A fő vonalbeli különbségek a hordó hőmérséklete, a henger hőmérséklete és a hűtés szabályozása.
Q2. Milyen vastagságú tartományt tud előállítani egy PP-lemez extrudáló sor?
Egy tipikus vonal 0,3 mm-től 30 mm-ig terjed. A vékony lemez a pontos tekercsközön és a nagy vonalsebességen alapul; a vastag deszkának lassabb sebességre és hosszabb hűtőszakaszra van szüksége a süllyedésnyomok elkerülése érdekében.
Q3. Egyazon sor képes feldolgozni a PP-t és a PE-t is?
Igen, a legtöbb vonal tud váltani PP és PE között. Az átállás új hőmérsékleti alapértékeket, hengerhőmérséklet-beállítást és általában öblítő keveréket igényel. A csavart mindkét olvadékviszkozitásra kell tervezni.
Q4. Mennyibe kerül egy PP PE tábla extrudáló sor?
A költség az extruder méretétől, a szerszám szélességétől, a későbbi konfigurációtól és az automatizálási szinttől függ. A reális szám megszerzéséhez küldje el a szállítónak a céltermékeit, a vastagságtartományt, a szélességet és az éves teljesítményt.
Q5. Miért hullámosak a táblának a szélei vagy a vastagság változása?
A gyakori okok az instabil olvadékhőmérséklet, a kopott csavar vagy matrica ajak, a helytelen tekercsrés és a szállítási sebesség eltérése. Először ellenőrizze az olvadéknyomás változását – ez általában az extruderre vagy a szitacsomagra mutat.
Q6. Használható-e ikercsavaros extruder PP-lemezgyártáshoz?
Igen, ikercsigás extrudereket használnak, ha a deszka összetétele pigmenteket, töltőanyagokat vagy újrahasznosított pelyhet tartalmaz, amelyek intenzív keverést igényelnek. Lehetővé teszik a soron belüli kompaundálást is, így táblát közvetlenül egyedi készítményből állítanak elő.


