

 ENG
Az üveggel töltött PA66 alkatrészt, amely az ejtési teszt során megreped, általában a formázócellát hibáztatják. Kövesse vissza három héttel, és a tételt olya...
OLVASS TOVÁBBPelletizáló rendszer Gyártó
-

A léghűtéses szerszámfelület forró vágása azt jelenti, hogy az anyagot részecskékre vágják, majd belép a levegő...
Több -
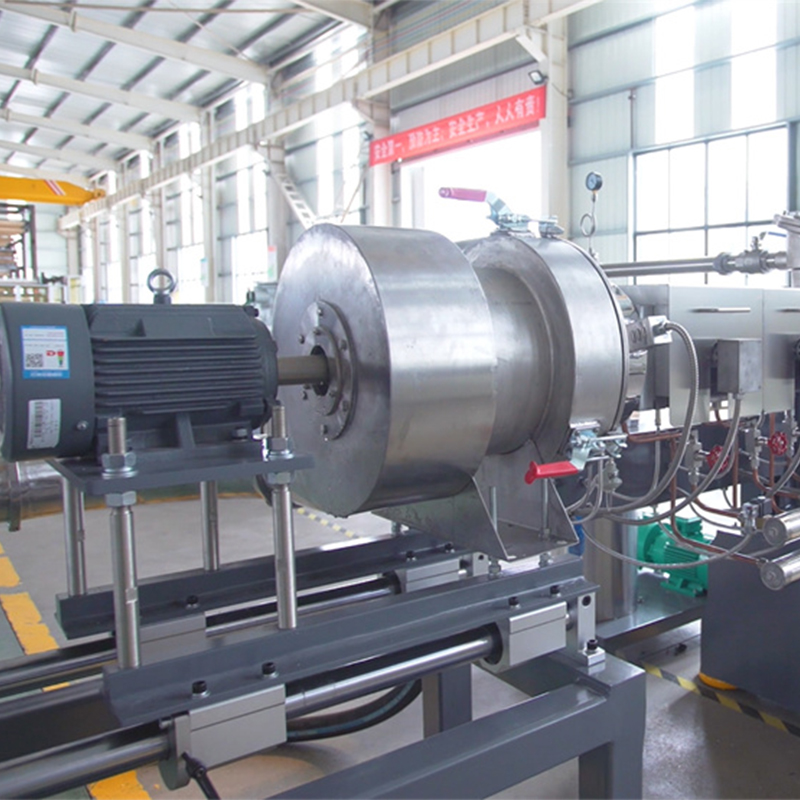
A vízgyűrűs szerszám felületének melegvágása azt jelenti, hogy az anyagot a levegőben részecskékre vágják, é...
Több -
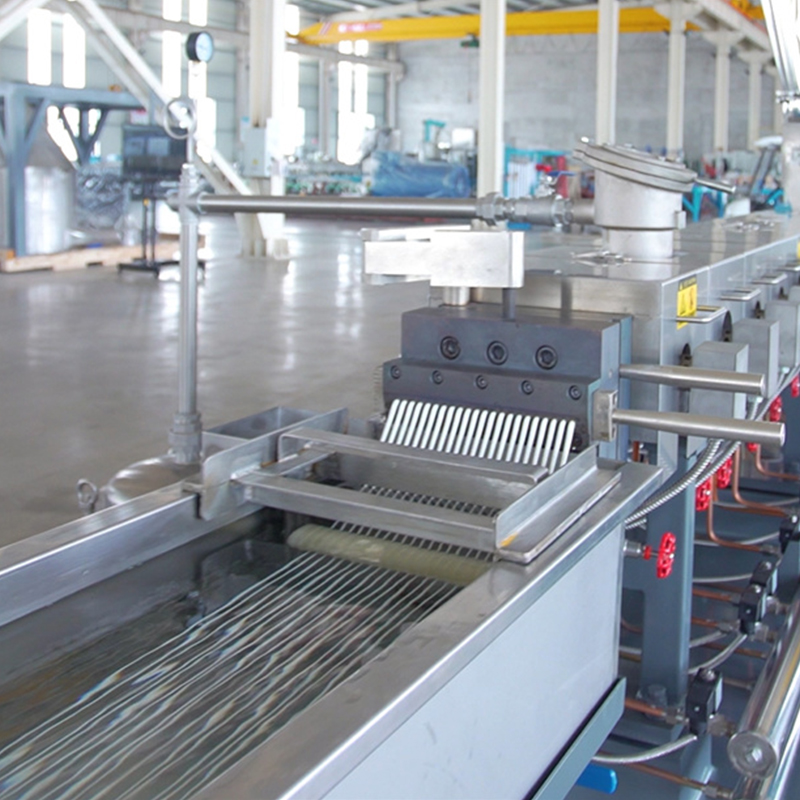
A szálas pelletizálás egy elterjedt vágási módszer, amely általános anyagokhoz alkalmas, főleg vízhűtéses szála...
Több -
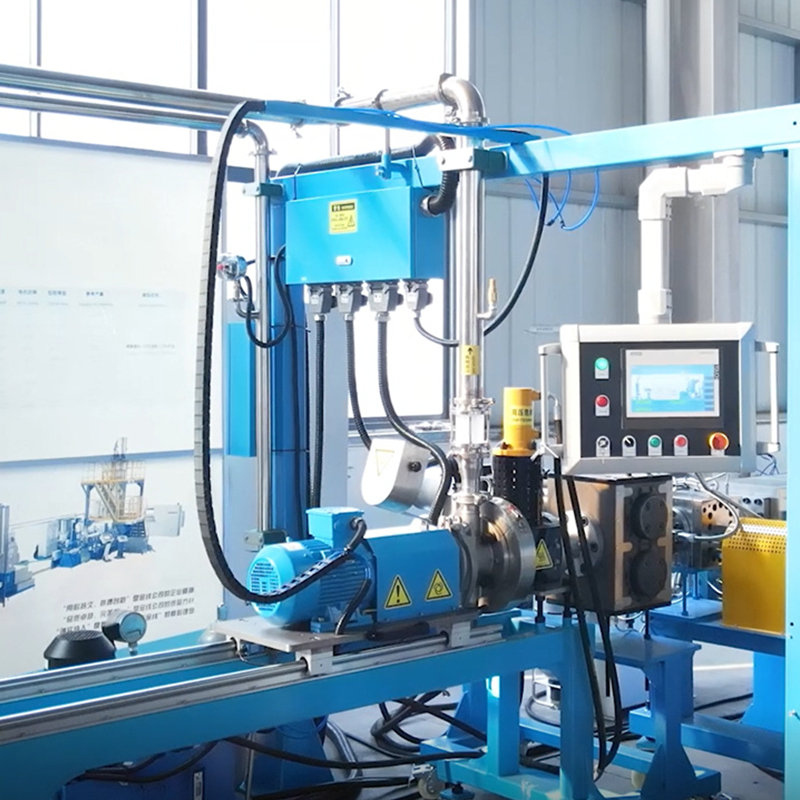
A víz alatti szerszámfelület forró vágása azt jelenti, hogy az anyagot a vízben részecskékre vágják, és közvetl...
Több
Körülbelül
Sichuan Kunwei Langsheng Extrusion Intelligent Equipment Co., Ltd.
Sichuan Kunwei Langsheng Extrusion Intelligent Equipment Co., Ltd. A központ és a termelési bázis Dujiangyanban, Chengduban, Szecsuánban található. A cég Changzhou, Jiangsu, Dongguan, Guangdong és Yuyao, Zhejiang területén található, amelyek tökéletesen lefedik a hazai vegyipari, gyógyszerészeti és keverési módosító felhasználókat, és teljes körű értékesítési és értékesítés utáni szolgáltatások Pelletizáló rendszer Gyártó és Pelletizáló rendszer Szállító.A fő termékek nagy nyomatékú ikercsigás extruderek. Gazdag tapasztalattal rendelkezik az orvostudomány és az orvostudomány, a kémiai berendezések és a keverési módosítás három területén. Teljes vonaltámogató csoporttal rendelkezik a módosítások keveréséhez, és teljes vonaltervezési szolgáltatásokat nyújt a módosítási ipar számára.

Kulcsrakész projekt a Kunwei extrudergyártás szakértőitől
A folyamat- és gyártásoptimalizálás során nyújtott tanácsadástól, a telepítésen, a rendszer beállításán és üzembe helyezésén át egészen az adott termék minőségének ellenőrzéséig.
- Rendszertervezés
- Rendszerlogisztika
- Épület és infrastruktúra alapvető tervezése
- Interfész koordináció harmadik felekkel
- Projektfejlesztés
- Képzés, termelés támogatása és szervizelése
Kopás- és korrózióálló megoldások
Moc-ok széles választékát kínáljuk hordókhoz, csavarelemekhez és tengelyekhez.
Exkluzív fejlesztésű, rendkívül kopás- és korrózióálló anyagunkkal a hordók élettartama többszörösére meghosszabbítható a polimerek üveg- és szénszálas, kerámia- és fémmasszákkal, valamint szervetlen töltőanyagokkal történő keverésére szolgáló HIP anyaghoz képest.
- Nitridált acél
- Speciális rozsdamentes acél
- SAM26/WR13
- Hastelloy
- Nikkel alapú WC
- Kobalt alapú WC
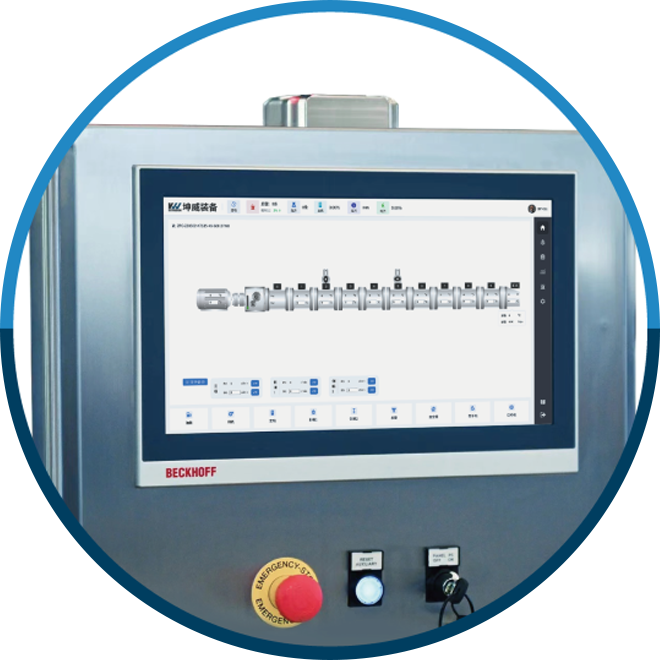
Intelligens vezérlőrendszer
Az egyedülálló intelligens vezérlőrendszer számos testreszabott funkciót valósíthat meg az Ön számára, megvalósíthatja az intelligenciát és az adatkezelést, valamint javíthatja a működési hatékonyságot és a termelés stabilitását.
- Mega adattárolás és elemzés
- Kompatibilis az összes ipari busz protokollal
- Gépi tanulási algoritmus a hibás működés előrejelzésére és a paraméterek optimalizálására
Hír
-
-
Ha PMMA-lemezsort, profilsort vagy keverősort ad meg akrilpelletekhez, akkor az első döntés nem a csavar átmérője. Ez a hőség története. A PMMA-t vagy polimet...
OLVASS TOVÁBB -
Egy 40 mm-es ikercsavaros vezetéket üzemegolvadető keverőgép ritkán kap kétszer ugyanazt a pelletet, miután ugyanazt a TPE-készítményt egy 75 mm-es gépre szál...
OLVASS TOVÁBB -
A halogénmentes, alacsony füsttartalmú burkolat általában 55-65 tömegszázalék alumínium-trihidroxidot vagy magnézium-dihidroxidot tartalmaz. Ha az ásványt a p...
OLVASS TOVÁBB -
Az 1,5 mm-es lapot 350 kg/órás sebességgel előállító PP-lemezsor reggelente jól működik, majd a vastagság 0,2 mm-rel eltolódik a képernyőcsomag cseréje után. ...
OLVASS TOVÁBB -
Egy műszakban állni egy kézi etetőállomáson, és a minta megismétlődik: a kezelő adalékot kanalaz egy zacskóból, a mérleg túllő, néhányat visszakanalaznak, és ...
OLVASS TOVÁBB -
A műanyag mesterkeverék az oka annak, hogy egyetlen gyantapellet pontosan azt a színt, UV-védelmet, égésgátlást vagy antisztatikus tulajdonságot tudja biztosí...
OLVASS TOVÁBB -
Ha a csatlakozóháznak szűk tűréshatárokat kell tartania pár hónapos párás motortérben töltött hónapok után, vagy ha a keringető szivattyú alkatrészének évekig...
OLVASS TOVÁBB -
Egy kompaundáló egyszer egy 55%-os koromszín koncentrátumot futtatott, amely pellet formájában hibátlannak tűnt. A fröccsöntőnél ugyanaz a pellet minden vékon...
OLVASS TOVÁBB -
Egy mesterkeverék gyártó a közelmúltban egy teljes hetet töltött azzal, hogy egy szálas pelletizálót úgy állítson be, hogy kezelje a 65 százalékban kalcium-ka...
OLVASS TOVÁBB
Fektessen be költséghatékony ikercsavaros extrudereinkbe, hogy növelje a befektetés megtérülését.
Lépjen kapcsolatba velünk
Kunwei berendezések
A kézművesség elhozása a jövőbe.

No. 11, Zijin Road, Dujiangyan Gazdaságfejlesztési Zóna, Chengdu City, Sichuan, Kína
Gép
Gyors linkek
Tartsa a kapcsolatot
-

-

+86-28-87228839
