

 ENG
Egy műszakban állni egy kézi etetőállomáson, és a minta megismétlődik: a kezelő adalékot kanalaz egy zacskóból, a mérleg túllő, néhányat visszakanalaznak, és a rekord még mindig 25,0 kg. Nyolc összetevőn és három műszakon keresztül ezek a kis korrekciók minden tételben mérhető eltérésekké válnak. Az automatizált összetevők mérése és adagolása ezt az embertől függő hurkot mérőcellákkal, csavaros adagolókkal és programozható vezérléssel helyettesíti, amely minden komponenst egy megismételhető célhoz rögzít. Ez a cikk elmagyarázza, hogyan automatizálható a mérés és az adagolás egy ikercsigás keverősoron: a mérlegelési elveket, a berendezés architektúráját, a kiválasztási kritériumokat és a megvalósítási lépéseket, amelyek elkerülik a költséges hibákat.
Miért automatizálja a mérést és az adagolást egy keverősoron
Az üzleti eset az ismételhetőséggel kezdődik. A súlyvesztéses adagoló méri a saját súlyveszteségét az idő múlásával, és valós időben korrigálja a csavar sebességét, így a térfogatsűrűség változása már nem változtatja meg a szállított tömeget. A kézi mérés ehelyett a kezelő technikájától, a skála beállítási idejétől és a kimérési módszertől függ – minden véletlenszerű hibaforrás.
Valójában mi változik az automatizálásban
- Idővel fennálló pontosság: A gravimetrikus adagolás jellemzően ±0,25–0,5%-on belül tartja az eltérést az alapjeltől, míg a kézi adagmérés általában ±2–3%-kal változik.
- Digitális receptkezelés: a célsúlyok, tűrések és előtolási sorrendek a vezérlőben vannak tárolva; minden tétel naplózásra kerül a nyomon követhetőség és a minőségellenőrzés érdekében.
- Tisztább és biztonságosabb működés: a kezelők a portól és az ismétlődő emeléstől távol dolgoznak; a zárt szállítás csökkenti a kiömlést, a szennyeződést és az anyagveszteséget.
- Gyorsabb váltás: A receptek váltása a HMI paramétereinek megváltoztatása, nem pedig egy újramérési gyakorlat megjegyzésekkel és találgatásokkal.
Ugyanez az elv érvényes a mesterkeverékekre, a műszaki műanyagokra, a nagy töltetű rendszerekre és a biológiailag lebomló módosításokra: csak a mért érték tartható állandóan.
Volumetrikus vagy gravimetrikus: Először döntse el a mérlegelési elvet
Az első döntés nem az, hogy melyik adagolómodell, hanem hogy melyik mérlegelési elv. A térfogati adagoló térfogat szerint adagol: a csavar sebessége határozza meg a kimenetet, így ha a térfogatsűrűség eltolódik - nedvesség, szegregáció vagy utántöltés miatt - a szállított tömeg is eltolódik. A gravimetrikus adagoló tömeg szerint adagol: a mérőcellák folyamatosan mérik a súlyt, a vezérlő pedig úgy állítja be a sebességet, hogy a tömegáramot állandó legyen. A kritikus vagy drága összetevők és a legtöbb folyamatos extrudálási folyamat esetében a gravimetrikus súlyveszteség-szabályozás a referenciatechnológia. Bővebben olvashatsz róla a súlyvesztéses etetés mögötti szabályozási elv részletes magyarázatunkban.
A súlygyarapodás ugyanennek az ötletnek a kötegelt formája: az anyagot addig adagolják egy edénybe, amíg a vízkő el nem éri a célt, majd kiürítik. Illeszkedik a szakaszos keveréshez, kisebb adalékokhoz és premix receptekhez, amelyek ciklusonként fix súlyt igényelnek. Gyakorlati szabály: folyamatos extrudálás és kritikus adagolás esetén súlycsökkenést kell alkalmazni; a diszkrét kötegelt receptek tömegnövelést alkalmazhatnak; a stabil térfogatsűrűségű, nem kritikus anyagok térfogatilag alacsonyabb költséggel adagolhatók.
| Etető típus | A mérlegelés elve | Tipikus pontosság | A legalkalmasabb | Vigyázz |
|---|---|---|---|---|
| Fogyókúrás adagoló | Gravimetriás, folytonos | az alapjel ±0,25–0,5%-a | Porok, pelletek és kis dózisú adalékok az extrudáló sorokon | Az utántöltési ciklus rövid időre megzavarja a mérést |
| Automata súlyadagoló | Gravimetriás, kötegelt (tömegnövekedés) | a cél ±0,5–1%-a | Különálló köteg receptek, kisebb összetevők | Ciklusidő tételenként |
| Térfogatú csavaros adagoló | Volumetrikus | az alapjel ±1–2%-a | Stabil ömlesztett sűrűségű anyagok, durva pellet | A sűrűségeltolódás megváltoztatja a szállított tömeget |
| Kúpos (kúpos) adagoló | Volumetrikus, can be gravimetric | Konfigurációtól függ | Alacsony dózisú adalékanyagok és magas töltőanyag-tartalmú rendszerek | A kúpos geometriának meg kell egyeznie a por áramlásával |
A két szabályozási megközelítés egy pillantással összehasonlítása
Az alábbi radardiagram összehasonlítja a térfogati és gravimetrikus adagolást az öt kritérium alapján, amelyek a legfontosabbak egy keverési vonalon. A gravimetrikus vezérlés nagyobb kezdeti befektetés árán nyeri el a pontosságot és a folyamatos folyamatokra való alkalmasságot; A térfogatszabályozás továbbra is vonzó marad, ha a tűréshatárokat enyhítik.
Mennyivel összehasonlítható a valódi pontosság
A pontossági adatok az alapjeltől való maximális eltérésre vonatkoznak stabil körülmények között. A kézi gyakorlat és a gravimetrikus vezérlés közötti szakadék az, ahonnan az automatizálás megtérül.
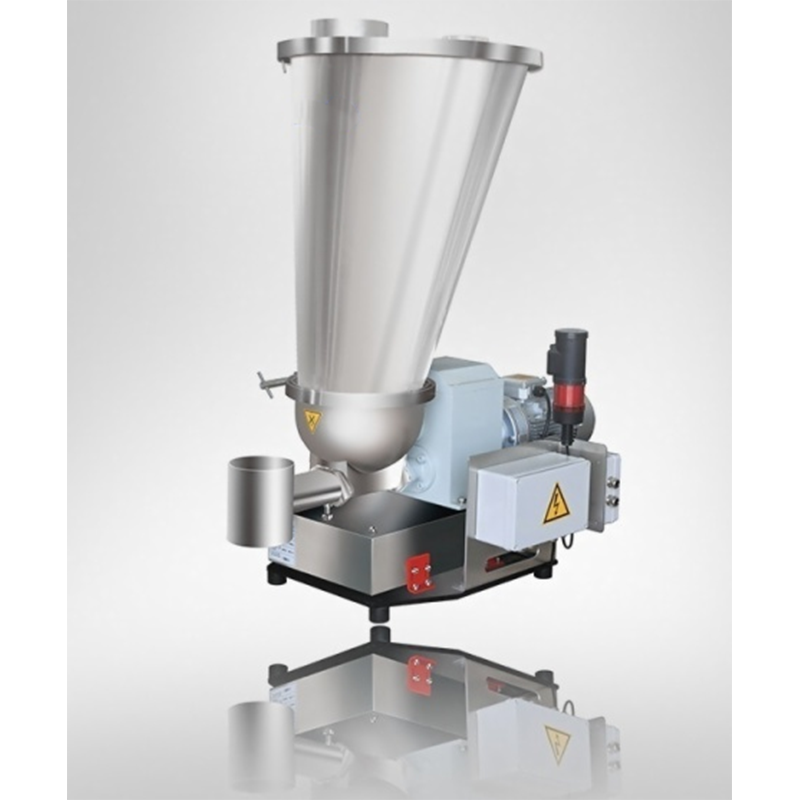 Gravimetrikus súlyvesztést elősegítő adagoló beépített vezérléssel Ez a megoldás kombinálja a tárolást, a súlyozást, a szállítást és a zárt hurkú adagolást a folyamatos kompaundálási sorokhoz. Megfelel azoknak a kezelőknek, akik precíz gravimetriás vezérlést és automatizálást keresnek az alapjeltől való eltérés csökkentése érdekében. Termék megtekintése →
Az extrudálósor automatizált adagolórendszerének anatómiája
Az automatizált adagolóállomás négy funkcióból álló lánc: tárolás és kiürítés, súlymérés, továbbítás a folyamatba és ellenőrzés. Az alábbi vázlat egy tipikus konfigurációt mutat be egy ikercsigás keverősoron – súlycsökkentő adagoló garattal és mérőcellákkal, amelyek táplálják a hordót, oldalsó adagoló a nagy töltetű porhoz, valamint egy központi vezérlőszekrény, amely a recepteket és a zárt hurkú adagolást futtatja.
Az anyag elhagyja a garatot, és áthalad az adagolócsavaron; a terhelésmérő modul a súlyvesztést jelenti a vezérlőnek; a vezérlő folyamatosan szabályozza a csavar sebességét; és minden egyes adagolási eseményt a tételszámmal együtt rögzítünk. Ugyanaz az architektúra egyetlen adagolótól a tíz vagy több összetevőből álló kompaundáló sorig terjed.
A folyamat stabilitására gyakorolt hatás gyorsan megjelenik a kötegelt adatokban. Az alábbi szemléltető trendben a kézi állomás vándorol, ahogy a kezelők és az anyagtulajdonságok változnak, míg az automatizált vonal keskeny sávot tart a célsúly körül.
A kötegelt előkeverési vagy mérlegelési és leürítési műveleteknél egy automatikus súlyadagoló hajtja végre a tömegnövelő adagolást a fogadóedénybe. Mivel a célsúlyt a HMI-ből adják meg, a recept megváltoztatása másodpercekig tart, és a rendszer automatikusan megjelöl minden olyan adagot, amely a tűréshatáron kívül esik.
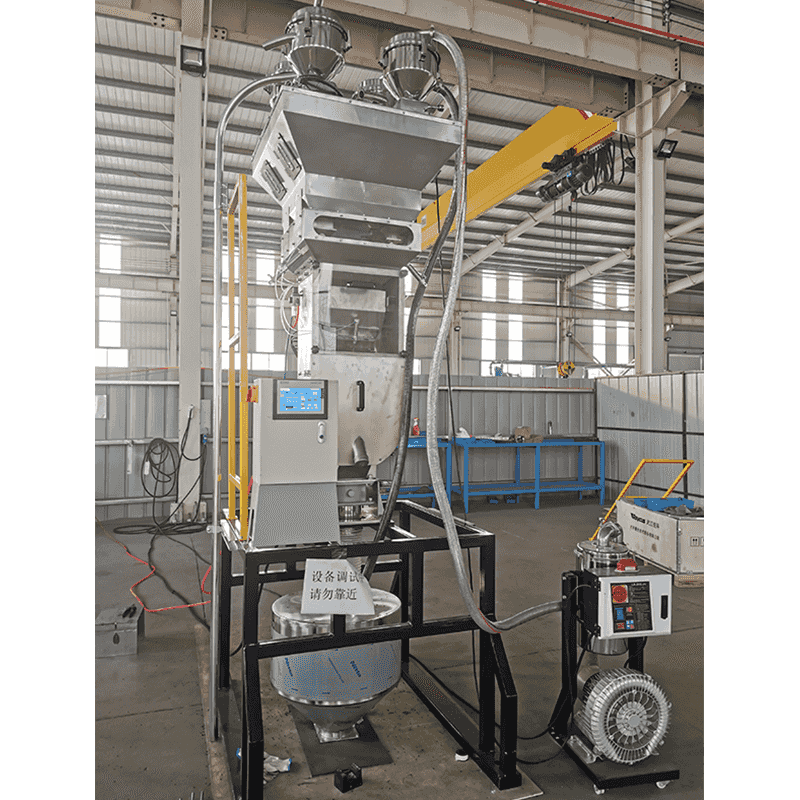 Automatikus tömegnövelő adagoló és keverő rendszer A szakaszos előkeveréshez vagy a mérlegelési és kidobási műveletekhez tervezett rendszer minden összetevőt automatikusan bemér a keverőbe. Leegyszerűsíti a receptúra módosítását a HMI-n keresztül, és megjelöli a tűréshatáron kívüli adagokat az egyenletes termékminőség érdekében. Termék megtekintése →
Kiválasztási kritériumok és gyakori beszerzési hibák
Az etető kiválasztását a por határozza meg, nem a prospektus. Az anyag viselkedését és a folyamat interfészét lefedő ellenőrzőlista megakadályozza a legtöbb sikertelen telepítést.
- Anyag tulajdonságai: térfogatsűrűség és változékonysága, szemcseméret, folyóképesség, nedvesség- és hőmérséklethatárok.
- Pontosság requirement: határozza meg a tűréshatárt a termékleírásból, és adja meg az adagoló pontosságát ugyanazokban az egységekben.
- Előtolási sebesség tartomány: a minimális stabil előtolás általában többet számít, mint a maximum; a 10:1 arányú leállítás gyakori cél.
- Újratöltési stratégia: a vákuumot, a csigást vagy a kézi utántöltést úgy kell megtervezni, hogy az utántöltési idő rövid legyen a garat munkatérfogatához képest.
- Tisztítás és csere: gyakori szín- vagy anyagcsere esetén a szétszerelési idő és az érintkezési felületek határozzák meg a felhasználható kapacitást.
- Vezérlő interfész: az adagolónak egyéni protokollmunka nélkül ki kell cserélnie az alapjeleket, a tényleges mennyiséget, az utántöltési állapotot és a riasztásokat az extruder PLC-vel.
Ahol hibás a telepítés: A leggyakoribb hibák a térfogat-szabályozás kiválasztása változó sűrűségű anyagokhoz, az erőmérő cellák felszerelése, ahol az extruder vibrációja bejut a mérőmodulba, valamint az utántöltési dinamika figyelmen kívül hagyása – az adagoló csak annyira pontos, mint az utántöltési ciklusa.
Egy meglévő sor utólagos felszerelése általában kivitelezhető: adagolók, mérőcellák és vezérlőszekrény is hozzáadható az extruder cseréje nélkül. A miénk utólagos felszerelési és korszerűsítési projektek szisztematikusan lefedik az ilyen eseteket, a műszaki műanyagoktól a nagy töltetű mesterkeverék-sorokig.
A 40–80%-os töltőanyagot – kalcium-karbonátot, talkumot, égésgátlókat vagy kormot – tartalmazó vegyületek esetében előnyben részesítjük az alsó oldali adagolást a főgarat hozzáadásával szemben. Az oldalsó adagoló kúpos csavart használ, gyakran negatív nyomású segédeszközzel, hogy kis térfogatsűrűségű porokat nyomjon a részben megolvadt polimerbe, javítva a diszperziót és csökkentve az elülső csigarészek kopását.
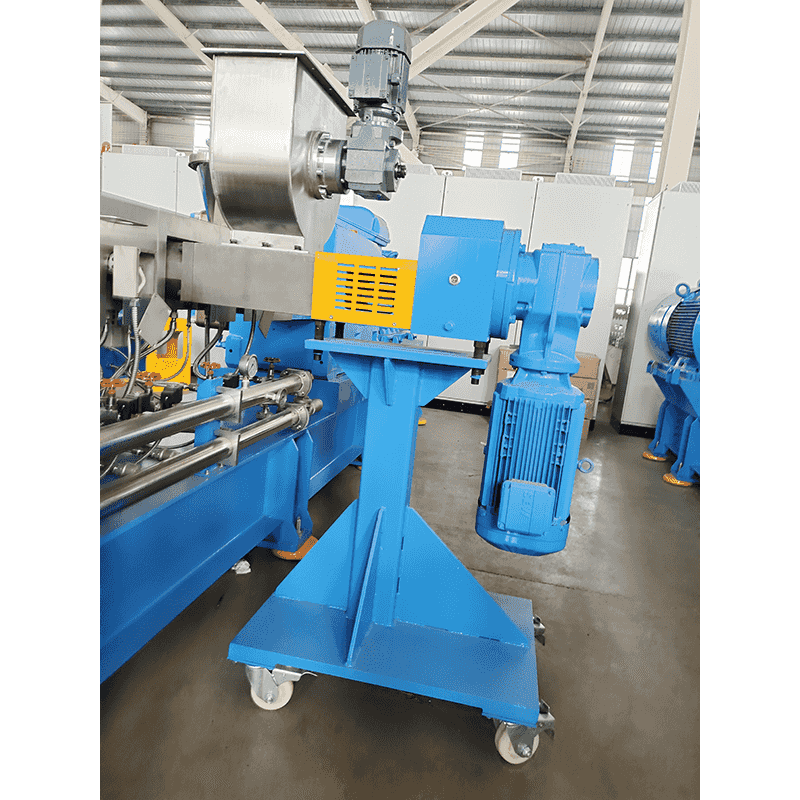 Oldalsó adagoló nagy töltetű és porfeldolgozáshoz Kényszeradagolású oldaladagoló, amely porokat, rövid szálakat vagy előkevert anyagokat kezel. Alkalmazhat negatív nyomású szivattyúzást a térfogatsűrűség növelésére, javítva a hatékonyságot, amikor a nagy töltetű vegyületeket ikercsigás vezetékeken továbbítják. Termék megtekintése →
Gyakorlati megvalósítási út
Az automatizálásnak nem kell egyszeri újraépítésnek lennie. A szakaszos út csökkenti a kockázatot, és lehetővé teszi a kezelők számára, hogy bizalmat építsenek az új vezérlőkkel.
- Jellemezzen minden anyagot. Mérje meg a térfogatsűrűséget és annak változását, a szemcseméretet, a folyóképességet, a nedvesség és a hőmérséklet határait. A por viselkedése határozza meg az adagoló típusát, a csavar geometriáját és a garat kialakítását.
- Határozza meg az egyes összetevők pontossági célját. A termékleírásból származtassa, ne a szállítói marketingből. A mesterkeverék színrendszernek szigorúbb tűrésre van szüksége, mint egy olcsó töltőanyagnak.
- Válassza ki a mérlegelési elvet és az adagolót alkatrészenként. Súlycsökkenés a folyamatos kritikus adagoláshoz, tömegnövelés a tételes adagoláshoz, oldalsó adagoló az utántöltőhöz.
- Tervezze meg a vezérlés integrációját. PLC bemenetek és kimenetek kiosztása, recepttárolás, riasztási és reteszelési logika az extruder sebességével, valamint adatnaplózás a kötegjelentésekhez.
- Telepítés, kalibrálás és érvényesítés. Futtasson le egy statikus súlyellenőrzést, majd egy dinamikus tesztet minimális és maximális előtolási sebességgel. Egy megfelelően beállított súlyvesztési rendszernek meg kell tartania névleges pontosságát 10:1-es lekapcsoláskor.
- Hangolja be az utántöltési és indítási viselkedést. Az utántöltési szint, a csillapítás és a sebesség-visszanyerés mind meghatározza, hogy a gyártás során – nem csak az átvételi tesztben – elérik-e a pontosságot.
Az érvényesítés általában két meglepetést tár fel: a bejövő anyag valós térfogatsűrűségének változását és a mérőmodul körül szükséges mechanikai merevséget. Mindkettőre a költségvetési idő kezdetben történő tervezése elkerüli a leggyakoribb üzembe helyezési késéseket.
Gyakran Ismételt Kérdések
A súlycsökkentő adagoló a mérőcellákon helyezkedik el, és folyamatosan méri a garat és az anyag súlyát. A vezérlő összehasonlítja a mért súlyveszteséget az idő múlásával a cél előtolási sebességgel, és valós időben állítja be a csavar sebességét, ami gravimetriai pontosságot biztosít még akkor is, ha a térfogatsűrűség változik.
Volumetrikus dosing measures by volume — screw speed sets the output — so density variation changes the delivered mass. Gravimetric dosing measures by weight using load cells and feedback control, so the delivered mass remains constant. For critical extrusion ingredients, gravimetric is the safer choice.
Csökkentett etetés esetén a tipikus pontosság az alapjel ±0,25–0,5%-a stabil körülmények között. Az automatikus tömegnövelő rendszerek általában a cél ±0,5–1%-át tartják. A kézi tömegmérés általában a ±2–3%-os tartományba esik, a mérleg felbontásától és a kezelői technikától függően.
Igen. A legtöbb ikercsavaros vezeték az extruder cseréje nélkül utólag felszerelhető. A projekt jellemzően adagolókat, mérőcellákat és vezérlőszekrényt ad hozzá, újratervezi a vezérlési logikát, bevezeti a HMI-receptek kezelését, és validálja az új adagolási pontosságot a sorozatgyártás megkezdése előtt.
40–80%-os töltőanyag-feltöltésnél az összes por hozzáadása a fő garathoz rossz diszperziót és nagy csavarkopást okoz. Egy oldalsó adagoló vezeti be a töltőanyagot a részlegesen megolvadt polimerbe, negatív nyomással növeli a por térfogatsűrűségét, és javítja a nedvesítést és az áteresztőképességet.
Három hibaforrást távolít el: a kezelői technikát, a skálaolvasási késéseket és a sűrűségeltolódást. A receptek és a riasztások reprodukálhatók, minden tétel naplózásra kerül, és az adagoló folyamatosan korrigálja magát – így a pellet tételenként ugyanazt a célt éri el.


