

 ENG
Ha PMMA-lemezsort, profilsort vagy keverősort ad meg akrilpelletekhez, akkor az első döntés nem a csavar átmérője. Ez a hőség története. A PMMA-t vagy polimetil-metakrilátot gyakran akrilnak nevezik, és úgy viselkedik, mint egy nagy tisztaságú műszaki hőre lágyuló műanyag, amíg túlmelegszik, túlnyírja vagy túl sok nedvességgel táplálja. Ezután megsárgulhat, géleket képezhet, vagy buborékok keletkezhetnek, amelyek rontják az optikai minőséget.
A gyakorlati következtetés egyszerű: az akril PMMA extrudálási vonalat a nyomatéksűrűség, a csavar geometriája, a vákuumszellőztetés, az adagolás pontossága, a hőmérséklet-szabályozás és a pelletizálási módszer alapján kell kiválasztani, nem csak a motor kilowattja alapján. Ez az útmutató elmagyarázza, mi az a PMMA, hol illeszkedik az extrudálás, mely vonalrészletek számítanak, és mit kell ellenőrizni a vásárlás előtt.
Mi az akril PMMA és miért extrudálják?
A PMMA egy átlátszó, hőre lágyuló műanyag, amely metil-metakrilátból készül. Az optikai tisztaság, a merevség, a kültéri időjárásállóság és a felületi keménység miatt értékelik. A közzétett polimer adatlapok szerint az általános célú PMMA sűrűsége jellemzően 1,17-1,20 g/cm3, fényáteresztő képessége közel 92%, hőeltérítési hőmérséklete pedig gyakran 80-100 °C, minőségtől függően. Nem azonos a polikarbonáttal: a PMMA átlátszóbb és karcállóbb, de törékenyebb és kevésbé ütésálló.
Az extrudálás fontos, mert nem minden PMMA terméket öntöttek. Az öntött PMMA lapok monomer üveglapok közé öntésével készülnek. Az extrudált PMMA lemezek, profilok, csövek és keverékek polimer pellet olvasztásával és formázásával készülnek. Az extrudálás gyorsabb ciklusokat, szorosabb vastagságszabályozást és könnyebb folyamatos gyártást biztosít. Keverőknél a kétcsigás extruder a PMMA-t ütésmódosítókkal, UV-stabilizátorokkal, színezékekkel vagy más polimerekkel is keverheti.
PMMA fokozatok és feldolgozási ablak
Az akril PMMA nem egyetlen recept. Az általános célú fokozatok a tisztaságra és a merevségre összpontosítanak. Az ütésekkel módosított minőségek némi tisztaságot cserélnek a szívósságra. A hőálló minőségek növelik a lágyulási pontot, de szűkítik a feldolgozási ablakot. Az extrudált minőségeket általában pelletként szállítják, és már tartalmazhatnak kenőanyagokat vagy stabilizátorokat. Az alábbi táblázat a tipikus vásárlói szempontokat foglalja össze, nem pedig a rögzített specifikációkat.
| Osztály típusa | Közös használat | Az extrudálási óvatosság |
|---|---|---|
| Általános célú PMMA | Optikai lap, kijelző, világítás | A nedvesség száradása és az alacsony nyírás kritikus jelentőségű |
| Ütésmódosított PMMA | Jelzések, profilok, tartós alkatrészek | Az alacsonyabb olvadási hőmérséklet segít megőrizni az ütési szilárdságot |
| Hőálló PMMA | Autókárpit, lencsék, ipari borítások | Szűkebb ablak; kerülje az elhalt foltokat és a túlmelegedést |
| Extrúziós minőségű PMMA | Lemez, cső, profil, pelletizálás | A következetes adagolás és a vákuumszellőztetés javítja a tisztaságot |
Sok PMMA extrudálási minőség gyakorlati kiindulópontja a 80-100 °C-on történő szárítás 2-4 órán keresztül, majd a feldolgozás nagyjából 200-250 °C közötti olvadékhőmérsékleten. Ezek a számok nem univerzálisak. A hőálló minőségnek szükség lehet a felső végre, míg az ütésálló minőség az alsó végre. A lényeg az, hogy a PMMA kevéssé tolerálja a nedvességet és a túlzott nyírási hőt.
Tipikus értékek nyilvános polimer adatlapokról; minőség, vastagság és mérési módszer befolyásolja az eredményeket.
 KTS High Performance Series mérnöki műanyag extrudáló sor A KTS High Performance Series oldala tíz műszaki-műanyag extrudálási modellt sorol fel Do/Di-vel, fajlagos nyomaték-, fordulatszám- és teljesítményadatokkal a szabályozott olvasztáshoz. Termék megtekintése →
Kétcsavaros extrudálás: ahol a PMMA vonalak sikeresek vagy kudarcot vallanak
Az ikercsigás extrudálás során a PMMA-t általában kétféle módon dolgozzák fel: lap vagy profil közvetlen extrudálásával, vagy kompaundálás és pelletizálás a második formázási lépés előtt. Mindkét út a szabályozott olvasztástól függ. A PMMA magas olvadékviszkozitású, így gyorsan nyíróhőt termel. Ha a csavar konfigurációja túl agresszív, a polimer lebomolhat, mielőtt a kezelő hőmérsékleti riasztást látna.
A sikeres PMMA sorozat jellemzően a következőket tartalmazza: gravimetrikus adagoló a következetes adagolás érdekében; szárítórendszer az áramlás irányában; egy együtt forgó ikercsigás extruder mérsékelt nyírócsavarprofillal; vákuumszellőztető nedvesség és illékony anyagok számára; olvadékszivattyú vagy szitaváltó, ha a nyomásstabilitás számít; és a céltermékhez illesztett pelletizáló vagy szerszámrendszer. A kompaundálásnál a fajlagos nyomaték hasznos mutató. A KUNWEI kijelenti, hogy kétcsigás extrudereket tervezett akár 14 Nm/cm3 fajlagos nyomatékkal a keverőipar számára. A nagyobb nyomatéksűrűség nagyobb teljesítményt tesz lehetővé csavarméretenként, de jobb csavarhűtést és folyamatszabályozást is igényel.
Csak vázlatos. A vonal tényleges elrendezése a kimenettől, a pellet formától és a későbbi formától függ.
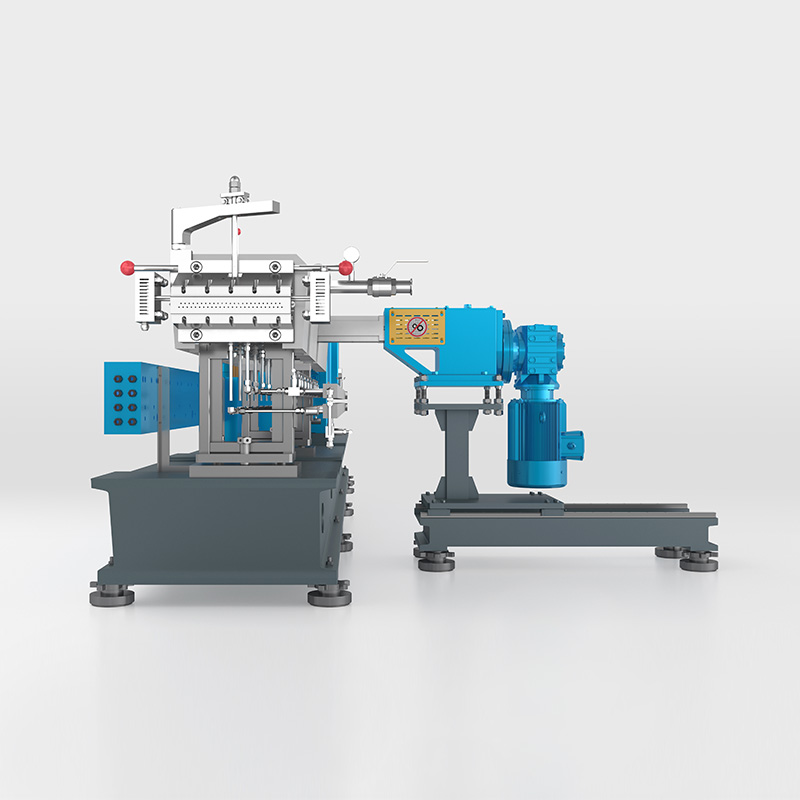 KTD nagy volumenű ikercsavaros extruder gyártósor A KTD High Volume Series oldal modelleket, valamint nyomaték-, fordulatszám- és teljesítményadatokat sorol fel a töltött, reaktív vagy nyírásra érzékeny anyagok nagy nyomatékú keveréséhez. Termék megtekintése →
Keverési és pelletizálási lehetőségek akril PMMA-hoz
A PMMA összekeverésekor a cél az egyenletes diszperzió a molekulatömeg romlása nélkül. A moduláris csavarelemekkel együtt forgó, kétcsigás extruder lehetővé teszi, hogy a processzor egyensúlyba hozza a szállítást, az olvasztást, a keverést és a légtelenítést. Nagy töltőanyag- vagy adalékanyag-terhelés esetén az oldalsó adagoló ásványi töltőanyagokat vagy erősítőszereket adhat hozzá, miután a polimer már megolvadt. Ez csökkenti a csavarkopást és elkerüli az adagolási problémákat.
A pelletizálás a következő döntés. A szálas pelletizálás jó szemrevételezést biztosít, és számos PMMA-vegyület esetén jól működik, de gondos hűtést igényel. A víz alatti pelletálás kerek pelleteket eredményez, és nagyobb teljesítményt is képes kezelni, ennek ellenére tiszta szerszámfelületre és stabil olvadéknyomásra van szüksége. A vízgyűrűs forró arcvágás egy másik lehetőség bizonyos vegyületek esetében. Egy használt vagy meglévő vonal néha cseréje helyett frissíthető; például egy mérnöki műanyag pelletizáló sor átdolgozható új csavarelemekkel, adagolókkal és vezérlőkkel, ha a polimer portfólió változik.
A vevőknek kérniük kell egy próbaüzemet saját PMMA minőségükkel. A próba során mérni kell a teljesítményt, az olvadékhőmérsékletet, a nyomatékot, a vákuumszintet, a pellet alakját és a sárgulást. Ha a szállító nem tudja bemutatni, hogy a vezeték hogyan kezeli a nedvességet és a nyírási hőt, akkor az árajánlat hiányos.
 Víz alatti pelletizáló rendszer csavaros extruder downstream vonalakhoz A víz alatti, sajtolófelületű pelletizáló darabok a keringő vízben szemcsékké olvadnak, így csökkentik a port és támogatják a hűtővíz újrafelhasználását. Termék megtekintése →
Downstream berendezések és befejező minőség
A PMMA pelleteket és lapokat vizuálisan értékelik. Az a vonal, amely elfogadható mechanikai tulajdonságokat produkál, de látható fekete foltokat, buborékokat vagy színeltolódást okoz, továbbra is meghibásodik a piacon. A downstream berendezések ezért annyi figyelmet érdemelnek, mint az extruder. Az etetés pontossága befolyásolja a készítmény konzisztenciáját. A vákuumszellőztetés befolyásolja a buborékok és a gél szintjét. A szűrés befolyásolja a foltokat. A vágás és a hűtés befolyásolja a pellet alakját és a port.
A lemez- és profilextrudálásnál a matrica, a kalanderezés, a hűtés és a lehúzó rendszer határozza meg a vastagságtűrést és a felületi minőséget. A kompaundáláshoz a pelletizáló, a vízrendszer és az osztályozó határozza meg a térfogatsűrűséget és az utánadagolási viselkedést. A PMMA soron gyakran pormentesítésre vagy szitálásra van szükség, mert a finom anyagok adagolási túlfeszültséget és optikai hibákat okozhatnak. A legjobb beszerzési megközelítés az, ha először meghatározzuk a végterméket, majd visszafelé haladunk a csavartervezés és a későbbi berendezések felé.
Főbb specifikációk, tűréshatárok és beszerzési kockázatok
A PMMA extrudálás kevésbé megbocsátó, mint sok más polimer, ezért a specifikációkat tűréshatárokkal kell megírni. A gyakorlati specifikáció megkövetelheti az olvadékhőmérséklet stabilitását plusz-mínusz 3 °C-on belül, a vákuumszellőztetést, amely képes elérni egy meghatározott vákuumszintet, a pellet hosszának változását a megadott tartományon belül, és kopásálló anyagból készült csavarelemeket, ha töltőanyagokat használnak. A pontos számok a minőségtől, a teljesítménytől és a terméktől függenek.
A gyakori beszerzési kockázatok közé tartozik, hogy csak a motor teljesítményét hasonlítják össze, figyelmen kívül hagyva az adott nyomatékot; a szárítás és a légtelenítés alábecsülése; pelletizáló kiválasztása az olvadék tesztelése nélkül; és egy másik polimerről másolt csavarterv elfogadása. A PMMA vegyület jól néz ki alacsony teljesítmény mellett, és teljes sebességgel meghibásodhat. Emiatt az átvételi tesztelésnek tartalmaznia kell egy tartós futtatást a célkimeneten, nem pedig egy rövid bemutatót.
Tekintse át a szolgáltatáshoz való hozzáférést is. A PMMA vezetékek gyakori tisztítást igényelnek a minőségváltás során. A hordóbéléseknek, a csavaros elemeknek, a szerszámlemezeknek és a pelletizáló pengéknek túlzott állásidő nélkül hozzáférhetőnek kell lenniük. A pótalkatrészek elérhetősége számít, különösen a vákuumtömítések, fűtőelemek és vágóagyak esetében. Egy használt vagy felújított vonal vonzó lehet, de csak akkor, ha a csavargeometriát és a kezelőszerveket akrilra alakítják át. A mesterkeverék ikercsavaros extrudáló pelletizáló sor A frissítés bemutathatja, hogy az adagoló, keverő és pelletizáló szakaszok hogyan alkalmazkodnak az anyag változásához.
GYIK: Akril PMMA extrudálás és berendezések
Q1: Mire használható az akril PMMA?
A PMMA-t jelzőtáblákhoz, világítóburkolatokhoz, kijelzőlapokhoz, autókárpitokhoz, orvosi eszközökhöz és optikai alkatrészekhez használják. Az extrudáláshoz és fröccsöntéshez pelletekké is keverik.
2. kérdés: A PMMA ugyanaz, mint az akril?
Igen, a mindennapi használatban az akril általában PMMA-t jelent. Szigorúan, az akril a polimerek családja, míg a PMMA a legelterjedtebb átlátszó akril műanyag.
3. kérdés: A PMMA extrudálható?
Igen. Gyakoriak az extrudált PMMA lemezek, profilok, csövek és pellet termékek. A kulcs a szabályozott szárítás, a mérsékelt nyírás és a stabil olvadékhőmérséklet.
4. kérdés: Mi a különbség az öntött és az extrudált PMMA között?
Az öntött PMMA monomer formákba vagy üveglapok közé öntésével készül. Az extrudált PMMA-t pellet olvasztásával állítják elő. Az extrudált minőségek általában szigorúbb vastagságszabályozást és gyorsabb gyártást kínálnak.
Q5: Miért kell a PMMA-t szárítani az extrudálás előtt?
A PMMA felszívja a nedvességet. Ha nem szárítják meg, a víz gőzzé válik a hordóban, ami buborékokat, ezüst csíkokat és rossz felületi minőséget okoz. A tipikus szárítás 80-100 °C, 2-4 óra.
6. kérdés: Melyik ikercsavaros extruder a legjobb a PMMA keveréséhez?
Általában előnyben részesítik az együtt forgó ikercsigás extrudert, megfelelő nyomatéksűrűséggel, finom csavargeometriával, vákuumszellőztetéssel és pontos gravimetriás adagolással. A pontos konfigurációt az adott PMMA minőséggel kell tesztelni.
Akril PMMA projekteknél a legbiztonságosabb út az optikai vagy mechanikai célpont meghatározása, a gyanta minőségének megerősítése, megfelelő szárítás, valamint a javasolt csavar és az utána következő berendezések tesztelése valós gyártási körülmények között. Az olvadék minőségét védő vonal általában felülmúlja az alacsonyabb költségű vonalakat, amelyek csak papíron néznek ki versenyképesek.


