

 ENG
Az üveggel töltött PA66 alkatrészt, amely az ejtési teszt során megreped, általában a formázócellát hibáztatják. Kövesse vissza három héttel, és a tételt olyan keverékből vágták ki, amelynek üvegkötegei soha nem nyíltak ki teljesen, vagy amelynek nedvessége 0,10% helyett 0,25% volt. A megtervezett polimer vegyületekről már jóval a befecskendezési egység előtt döntenek – a formálás, a betáplálás, az olvadékkeverés és a pellet kikészítése során.
A rövid változat: az összetett adatlap plafon, nem ígéret. A sajtóhoz egy olyan folyamatlánc eredménye jut, amelyben minden lépés tűrést hordoz, és a legszélesebb tűrés nyer. Az alábbi áttekintés ezt a láncot követi az adalék silótól a szitáig.
Mik is valójában a mesterséges polimer vegyületek
A műszaki polimer egy gyantacsalád - PA6, PA66, PBT, POM, PC, PPS, PPA -, amelyet hőmérsékleti mennyezetre, szilárdságú padlóra vagy vegyszerállósági követelményre választanak ki. Egy vegyület az, hogy az erősítés után gyantát, töltőanyagokat, ütésálló anyagokat, égésgátlókat és stabilizátorokat olvadékkeverünk bele, és meghatározott, megismételhető tulajdonságkészlettel pelletekre vágjuk. Két beszállító is szállíthatja a „PA66-GF30”-at, és különbözőképpen viselkedő alkatrészeket gyárthat, mivel a minőség neve az összetételt írja le, nem a morfológiát: a szálhossz-eloszlás, a diszperzió minősége és az adalékanyag elhelyezése mind kívül esik a néven.
Ebben a szakadékban él a legtöbb vásárlási kockázat. A vegyület egy specifikáció, és a specifikációt úgy kell megírni, hogy az extruder ténylegesen elférjen.
| Összetevő | Tipikus terhelés | Funkció | Gyakori hiba, ha rosszul van megadva |
|---|---|---|---|
| Alapgyanta (PA, PBT, POM, PC, PPS) | 50-90% | Terhelési út, hőmérsékleti mennyezet, vegyszerállóság | Rossz viszkozitás, gyenge diszperziós keverés |
| Üvegszál | 10-50% | Merevség, kúszásállóság, méretstabilitás | Szálkopás, törékeny sarkok |
| Ásványi töltőanyag (talkum, wollastonit, kalcium-karbonát) | 5-40% | Vetedésszabályozás, felület, költség | Agglomerátumok, por, táphidak |
| Hatásmódosító és kompatibilizátor | 3-15% | Rugalmasság, fázistapadás | Túllágyulás, lemeztelenítés a szerszámokon |
| Lánggátló rendszer | 5-25% | UL 94 V-0 célpontok, izzítóhuzal teljesítmény | Mechanikai veszteség, csavarkorrózió |
| Stabilizátorok, kenőanyagok, gócképzők | 0,1-2% | A folyamat stabilitása és élettartama | Az adagoló elsodródása nagyon alacsony sebességgel |
A sűrűség a leggyorsabb ujjlenyomat annak alapján, ami valójában a táskában van. Egy 30%-os üveggel töltött PA66 közel 1,36 g/cm³, egy tiszta PA66 pedig 1,14 közelében. A szállítások között sodródó szám azt jelenti, hogy a rakodás elsodródott - vagy az újraőrlési arány.
Négy formulázási kar, és mindegyik mennyibe kerül
Szinte minden mérnöki vegyület négy kar közötti tárgyalás. Mozgassa az egyiket, és a többi általában visszafelé mozdul.
- Megerősítés. A 10-50 tömegszázalékos üvegszál növeli a modulust és a kúszási ellenállást, és erősen lehúzza a nyúlást. Körülbelül 40% felett a kompaundálás során bekövetkező száltörés lesz a korlátozó tényező, nem pedig maga a terhelés.
- Hatásmódosítás és kompatibilizálás. A kapcsolószerek és az elasztomer módosítók visszavásárolják a hornyolt ütési és fázistapadást; túlzásba vitték, megpuhítják az alkatrészt, és a szerszámokra kinyomkodhatnak.
- Lángállóság. A halogénmentes foszfor- vagy fém-hidroxid rendszerek gyakran 15-25%-os terhelést igényelnek, ami mechanikai teljesítménybe kerül, és megtámadhatja a védetlen csavarelemeket. Az ipar haladási iránya a reaktív, molekulárisan kötött égésgátló kémia, nem pedig a passzív adalékok felé irányul.
- Stabilizálás és kenés. A készítmény 2%-a alatti és a leggyakoribb elsodródási forrás, mivel ilyen sebesség mellett az óránkénti néhány gramm adagolási hiba formulázási hibává válik.
Két nyomás alakítja át ezeket a kompromisszumokat. Az újrahasznosított és bioalapú alapanyag változó olvadékáramlással és szennyezettséggel érkezik, ezért az összekeverési ablaknak szélesebbnek kell lennie a specifikációnál. Eközben az elektromos alkalmazások – nagyfeszültségű csatlakozók, gyűjtősínek, akkumulátorházak – folyamatosan növelik a követési indexet és a lángértékeket, miközben a falszakaszok vékonyodnak.
A diszperzió, nem betöltődik, eldönti, hogy a vegyület működik-e
A keverés két különböző keverési feladatot végez. Az elosztó keverés egyenletesen teríti el a részecskéket az olvadékban; a diszperzív keverés széttöri az agglomerátumokat és nedvesíti az egyes rostokat vagy töltőanyaglemezkéket. Az egyikben jó csavar nem automatikusan jó a másikban, ezért a csavar konfigurációja – nem csak az átmérő – az igazi specifikáció.
A diszperzív keverés feszültséget igényel, és a feszültség a nyomatékból származik. Nagy nyomatékú ikercsavaros extruderek vásároljon folyamatmagasságot: ugyanaz az áteresztőképesség alacsonyabb csavarsebesség mellett, vagy keményebb diszperziós zóna az olvadék túlmelegedése nélkül. A KUNWEI a 8 mm-től 177 mm-ig terjedő csavarátmérőjű, akár 14 Nm/cm³ állítólagos fajlagos nyomaték köré építi fel kompaundálási tartományát, amely a laboratóriumi kísérleteket és a nagy volumenű gyártást egy platformon fedi le.
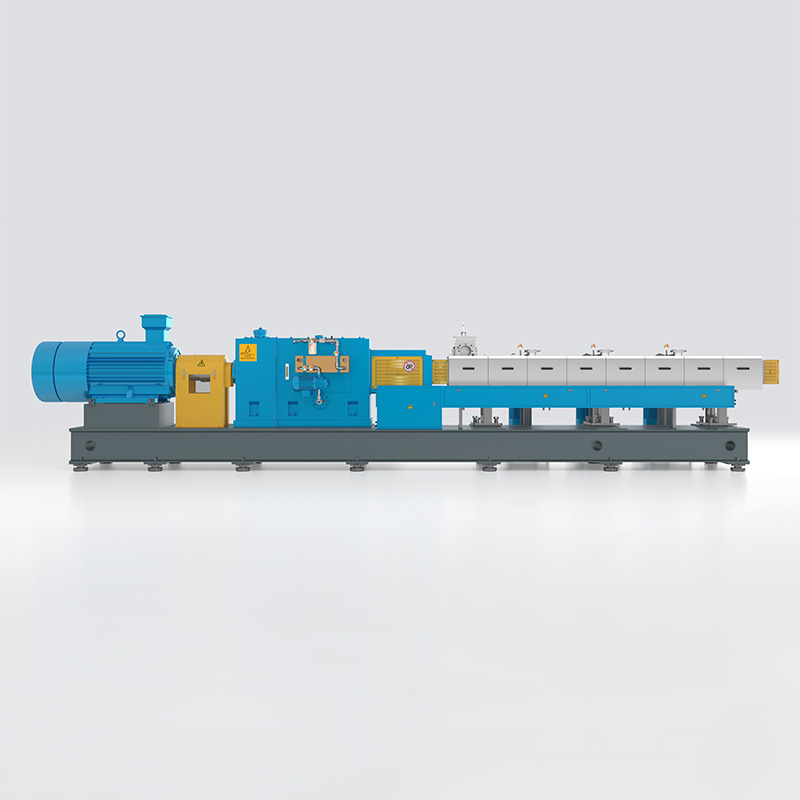 KTS nagy teljesítményű ikercsavaros extruder sorozat Nagy nyomatékú ikercsavaros keverőplatform, amely a laboratóriumtól a nagy térfogatú modellekig terjed, a töltött PP-keverékekben való diszperziós keveréshez. Termék megtekintése →
Az etetés pontossága beállítja a valódi toleranciasávot
Egy 40%-os talkummal töltött PP keverékhez 400 kg töltőanyag szükséges tonnánként. A félszázalékos hiba ezen a folyamon 2 kg/tonna kész pellet – ez elég ahhoz, hogy a sűrűséget, a vetemedést és a modulust az ügyfél beérkező ellenőrzésén kívül mozgassa.
A gravimetrikus súlyvesztést okozó adagolók a teljes garat és annak tartalmának lemérésével visszatartják ezt a hibát; a térfogati egységek a térfogatsűrűséggel sodródnak. Ahol a töltőanyagok könnyűek és bolyhosak, a negatív nyomást segítő oldalsó adagolás növeli a térfogatsűrűséget a bemenetnél, és leállítja az áthidalást, mielőtt az anyag elérné a csavart.
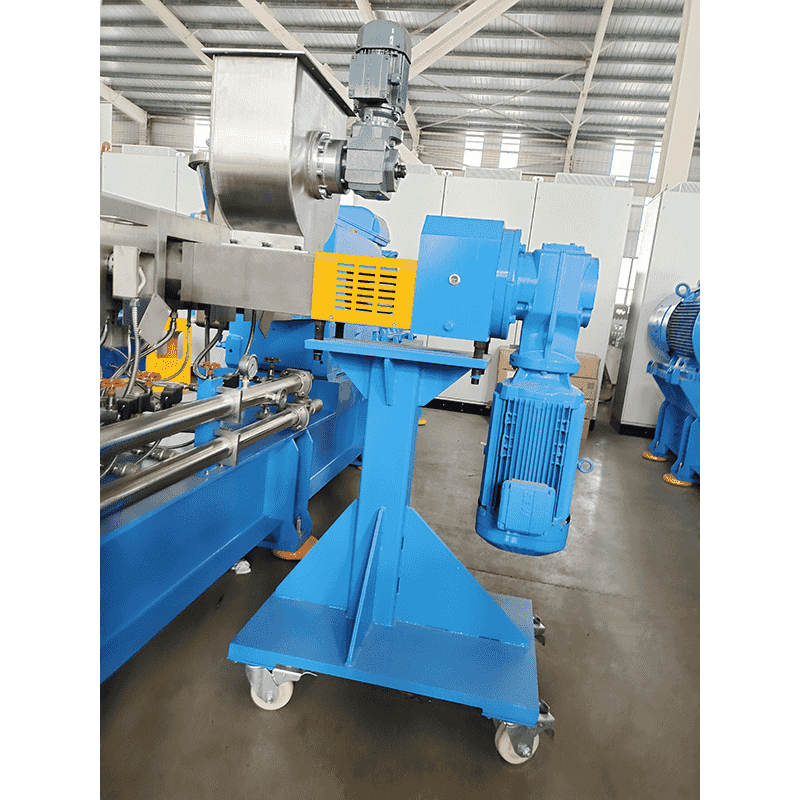 Csavaros extruder oldaladagoló por és rost számára Por, rövid szál vagy előkeverék kényszerített oldalsó adagolása negatív nyomású rásegítéssel az ömlesztett sűrűség és az adagolási hatékonyság javítása érdekében a keverősorokon. Termék megtekintése →
Gyakorlati ellenőrzés: az adagoló megismételhetőségét kérje gramm/órában az Ön célsebességén, ne a teljes skála százalékában. Ezután kérdezze meg, hány oldaladagoló portot hordoz a hordó, és hogy a későbbi hordószakaszok átcsoportosíthatók-e a következő készítmény megérkezésekor.
Vágás, hűtés és szárítás: ahol kiszivárog a pénz
A pelletizálás során a jó keverékből jó termék vagy finomszemcsés szállítmány lesz. A vízfürdős szálas pelletizálás az üveggel töltött minőségekhez illik, ahol a szálhossz megtartása számít, és a szál kerek marad; A víz alatti pelletizálás megbirkózik a nagy áteresztőképességgel és a lágy vagy ragadós olvadékokkal, a zárt vízhurok pedig távol tartja a port a növényi levegőtől. A vízgyűrűs forró felületű vágás a kettő között helyezkedik el, és gyakori a töltött poliolefineknél.
Két szám fontosabb, mint a gép típusa: az 1 mm alatti finomság és a nedvesség a táskánál. Az üvegszál-keverékek a vágónál és minden pneumatikus átvitelnél a finomszemcséket ontják, és ezek a finomszemcsék rostban gazdagok, így az ezeket eltávolító szita egy szeletet is eltávolít a készítményből. A szárítást a gyantával szemben kell megadni - a PA-nak és a PBT-nek jóval több kell, mint a PE-nek vagy a PP-nek - és a nedvességcél a beszerzési rendelésben szerepel, nem a kezelő memóriájában.
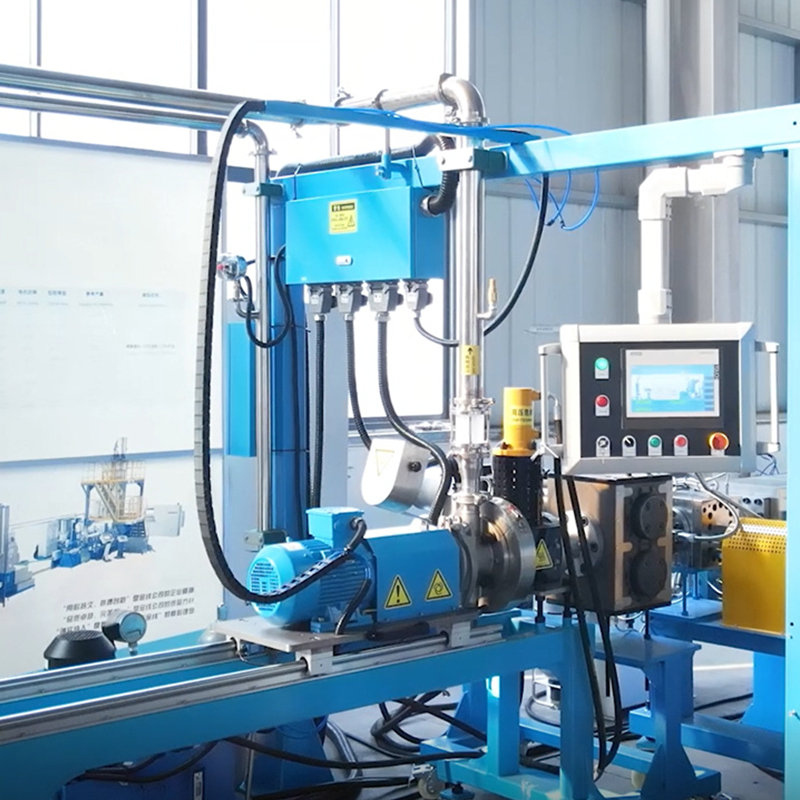 Víz alatti pelletizáló rendszer extrudált vegyületekhez A zárt, víz alatti présfelületű pelletizálás az olvadt vegyületet szemcsékké alakítja, és segít korlátozni a port, keringő hűtővízzel az extrudáláshoz az áramlási irányban. Termék megtekintése →
Minőségi kapuk, amelyeket érdemes beleírni a megrendelésbe
A szabványos vizsgálati módszerek eltávolítják a legtöbb argumentumot, mielőtt elindulnának. Egy működőképes kapukészlet mérnöki keverékekhez így néz ki:
- Szakító tulajdonságok az ISO 527-2 vagy ASTM D638 szerint, a megadott vizsgálati sebesség mellett - a töltött és töltetlen minőségek különböznek.
- Hajlítási modulus az ISO 178 szerint; Charpy vagy Izod ütés ISO 179-1 vagy ISO 180 szerint, hornyolt és hornyolt, megadott hőmérsékleten.
- Az olvadék tömegáramlási sebessége az ISO 1133 szerint meghatározott hőmérsékleten és terhelésen; sűrűsége ISO 1183.
- Gyúlékonyság az UL 94 vagy IEC 60695-11-10 szerint, a mintavastagság megjelölésével; összehasonlító követési index az IEC 60112 szerint az elektromos minőségekre.
- Szállításkor Karl Fischer nedvességtartalma vagy szárítási veszteség, valamint pelletméret-eloszlás és finomszemcsés határérték.
A hibákat gyorsabban lehet üldözni, ha a tünetet az azt okozó stádiumhoz igazítják.
| Tünet | Legvalószínűbb szakasz | Először ellenőrizni kell |
|---|---|---|
| Fekete foltok | Olvadás, tartózkodási idő | Holt foltok a csavarban, hordó kopása, színváltás |
| Buborékok vagy üregek | Lepárlás, nedvesség | Vákuumszint, szellőző állapot, előszárítás |
| Túlzott bírságok | Vágás, áthelyezés | A penge kopása, a víz hőmérséklete, a levegő sebessége |
| Rostban gazdag felület, törékeny sarkok | Diszperzió, szálkopás | Csavar konfiguráció, oldalsó adagoló helyzete, szerszámnyomás |
| A tételek között sodródó méretek | Etetés, visszaőrlés aránya | Adagoló kalibrálása, szűz-újradarálás mérleg |
Öt kérdés, amit fel kell tenni az árak összehasonlítása előtt
- Milyen fajlagos nyomatékot és szabad térfogatot biztosít a hivatkozott gép az én áteresztőképességemen? A forgatónyomaték adat átmérő és térfogat adat nélkül marketing.
- Hány etetőpont, és melyik oldaltáplálható? A nagy töltőanyag- és üvegterhelés lefelé, nem a torkába kerül.
- Hány devolatilizációs fokozat, és van-e vákuumnyílás a szerszám előtt? Az illékony anyagok a gyantától függően különböző pontokon távoznak.
- Melyik pelletizálási mód és mibe kerül az átállás? A szakaszos és a víz alatti vezetékek leállási profilja nagyon eltérő 5 t/h és 500 kg/h mellett.
- Mi az utólagos felszerelés útja? A hordóknak, csavarelemeknek és oldalsó adagolóknak újrakonfigurálhatónak kell lenniük a következő készítményhez, nem csak ehhez.
A meglévő vonalak gyakran eltérően válaszolnak ezekre a kérdésekre. Utólagos felszerelés, mint pl mérnöki műanyag pelletizáló gyártósor frissítés, nyomatékot és oldalsó adagolót tud hozzáadni egy új gép költségének töredékéért – feltéve, hogy a sebességváltó és a hordó furatai még mindig rendelkeznek tartalékkal.


